Станок лазерной резки XTLASER XTC-6060L/1000 RAYCUS
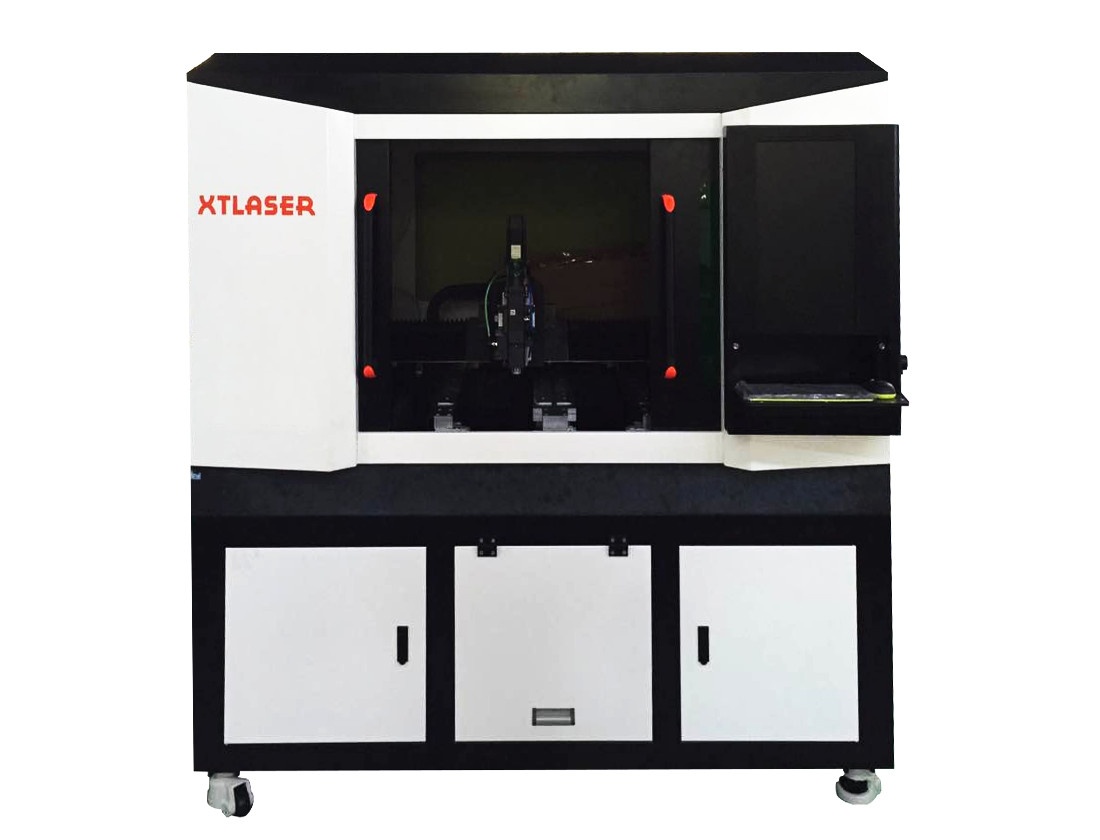
Станок лазерной резки XTLASER XTC-6060L/1000 RAYCUS
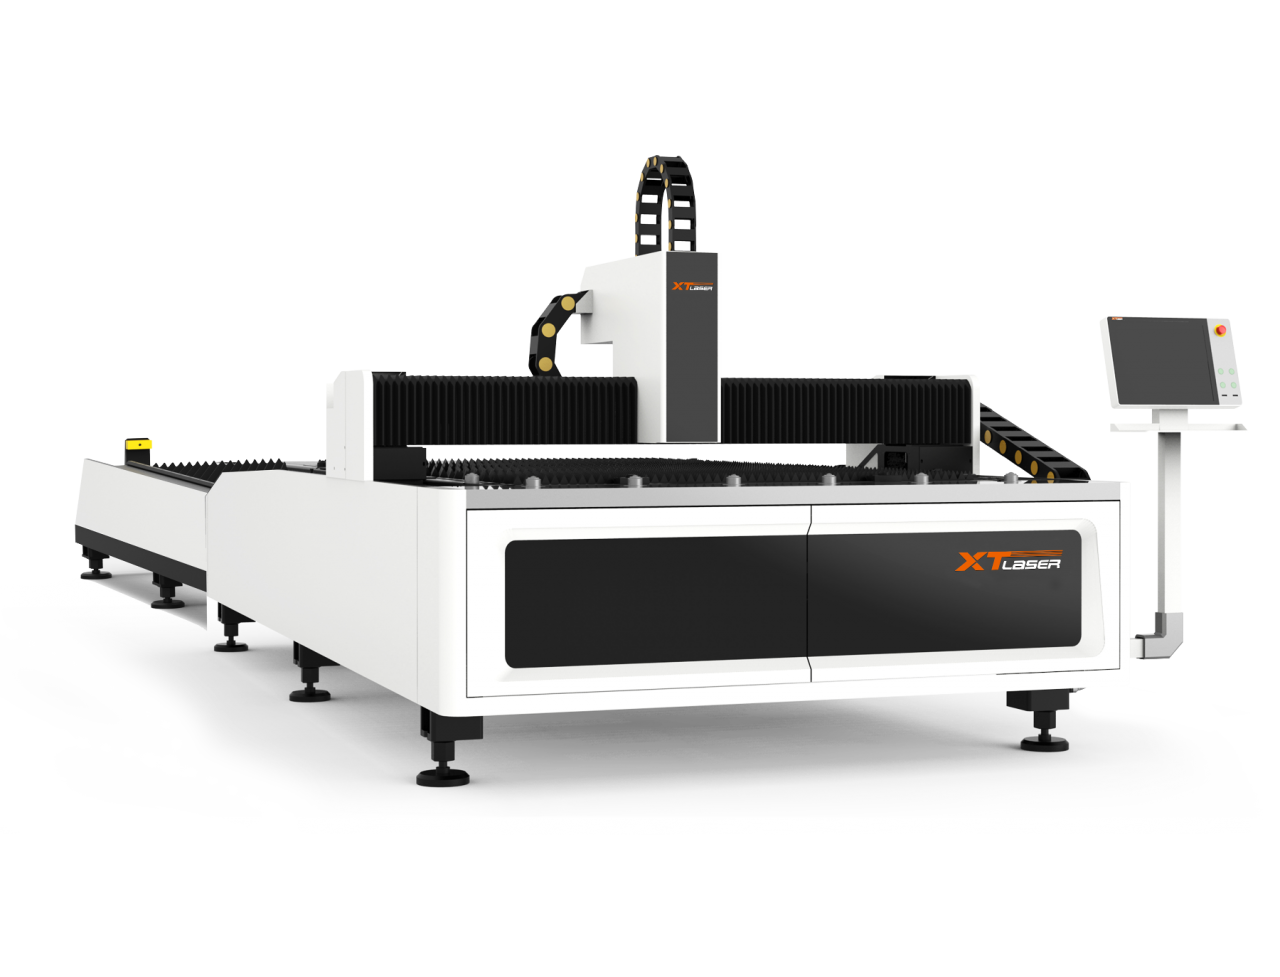
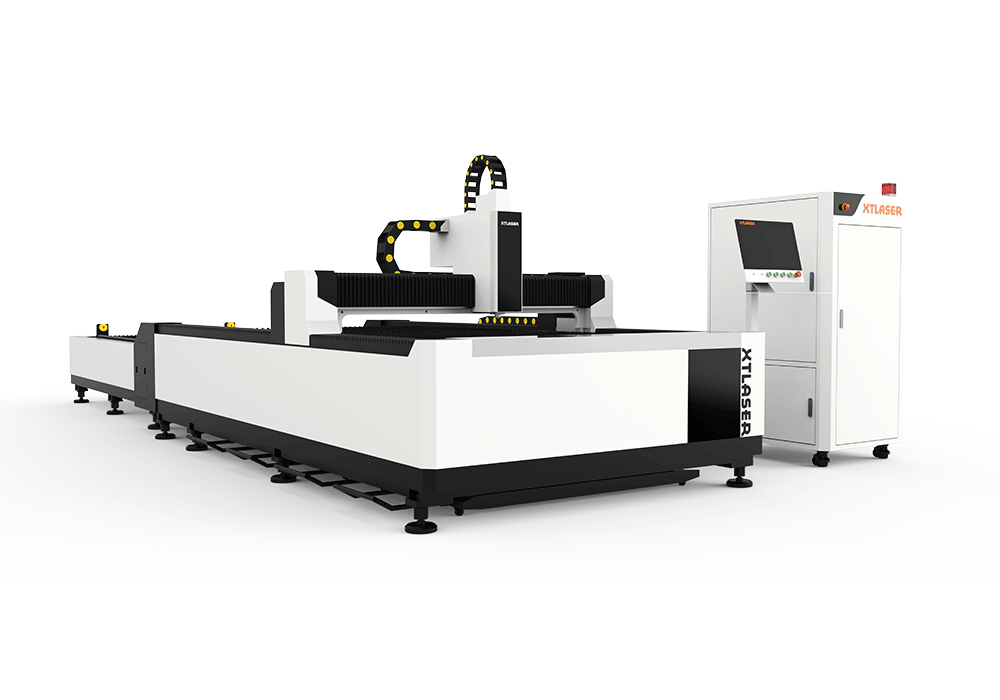
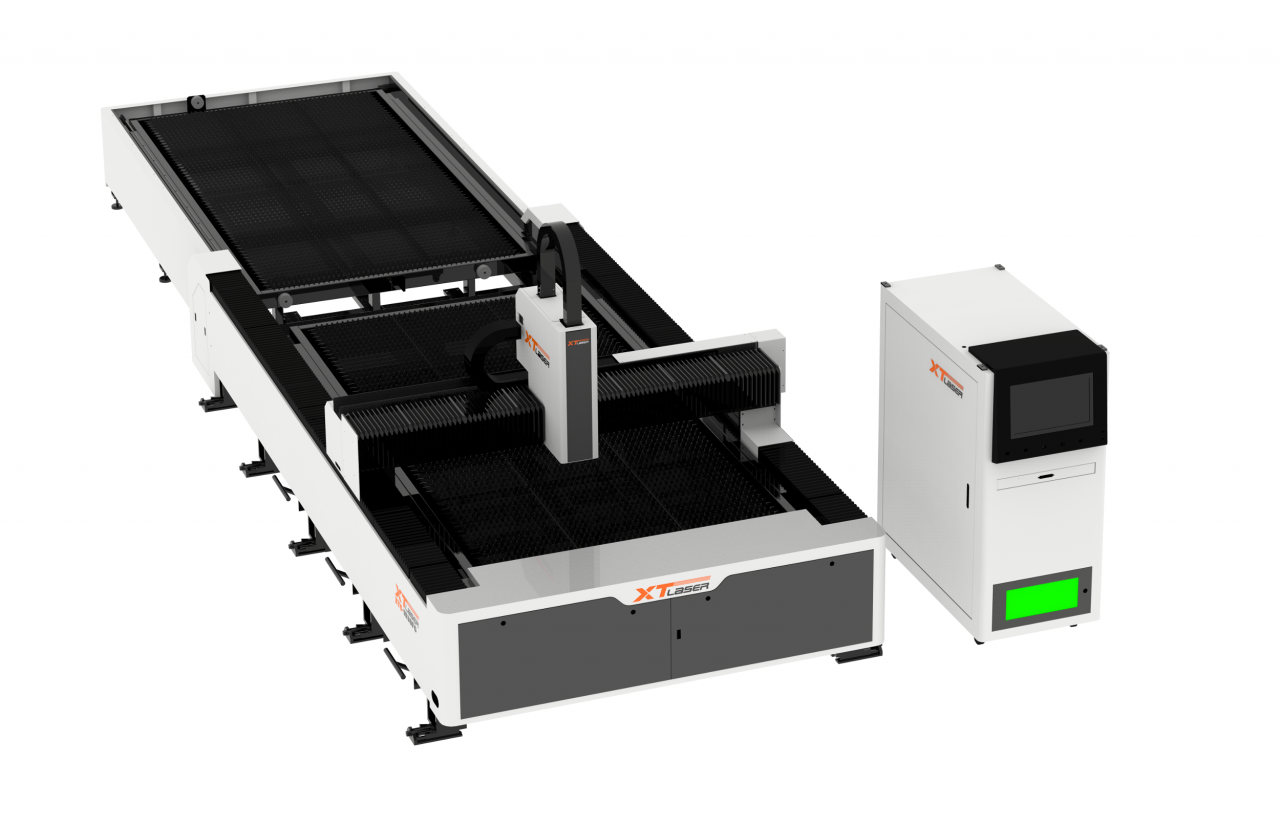
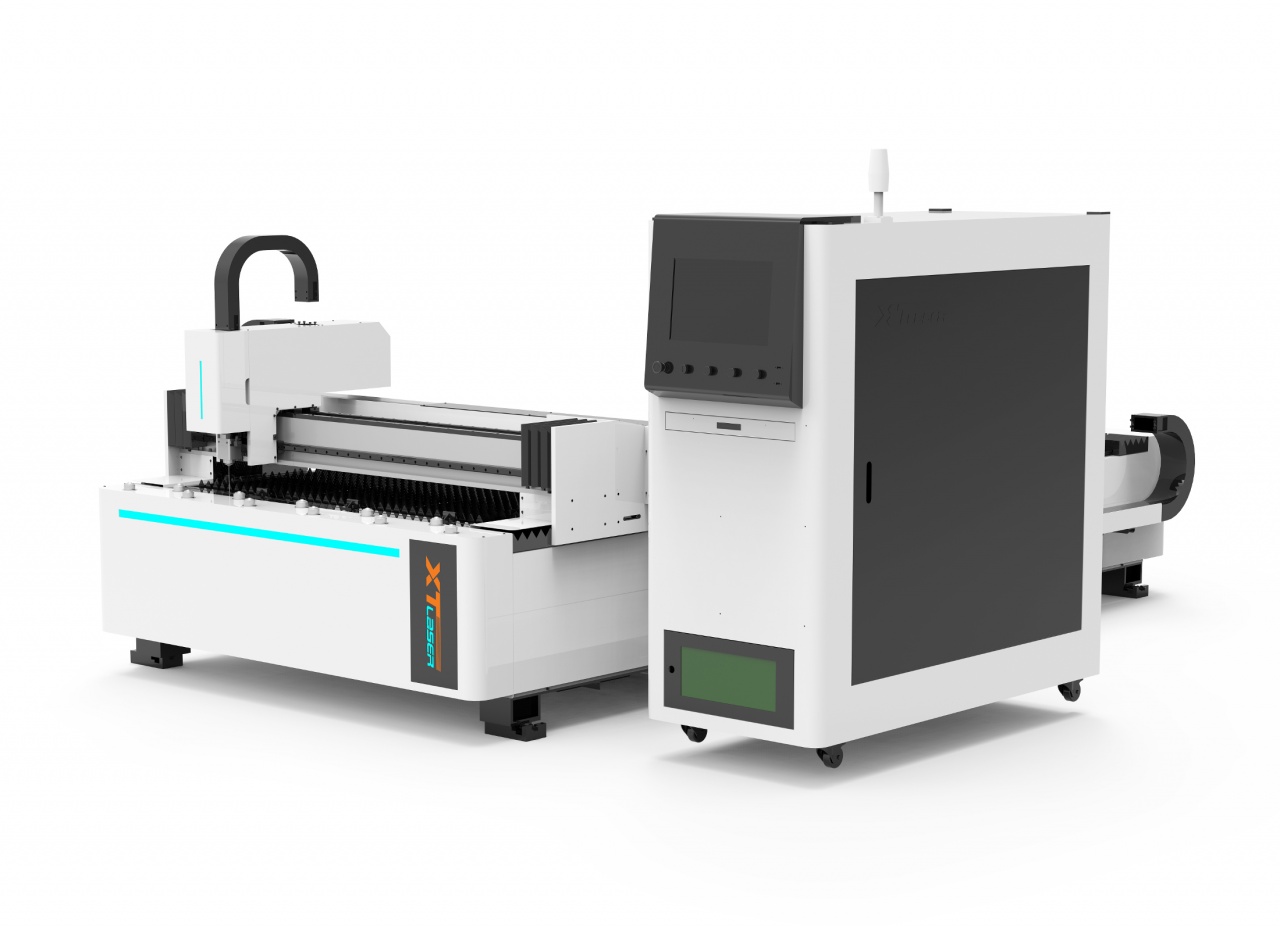
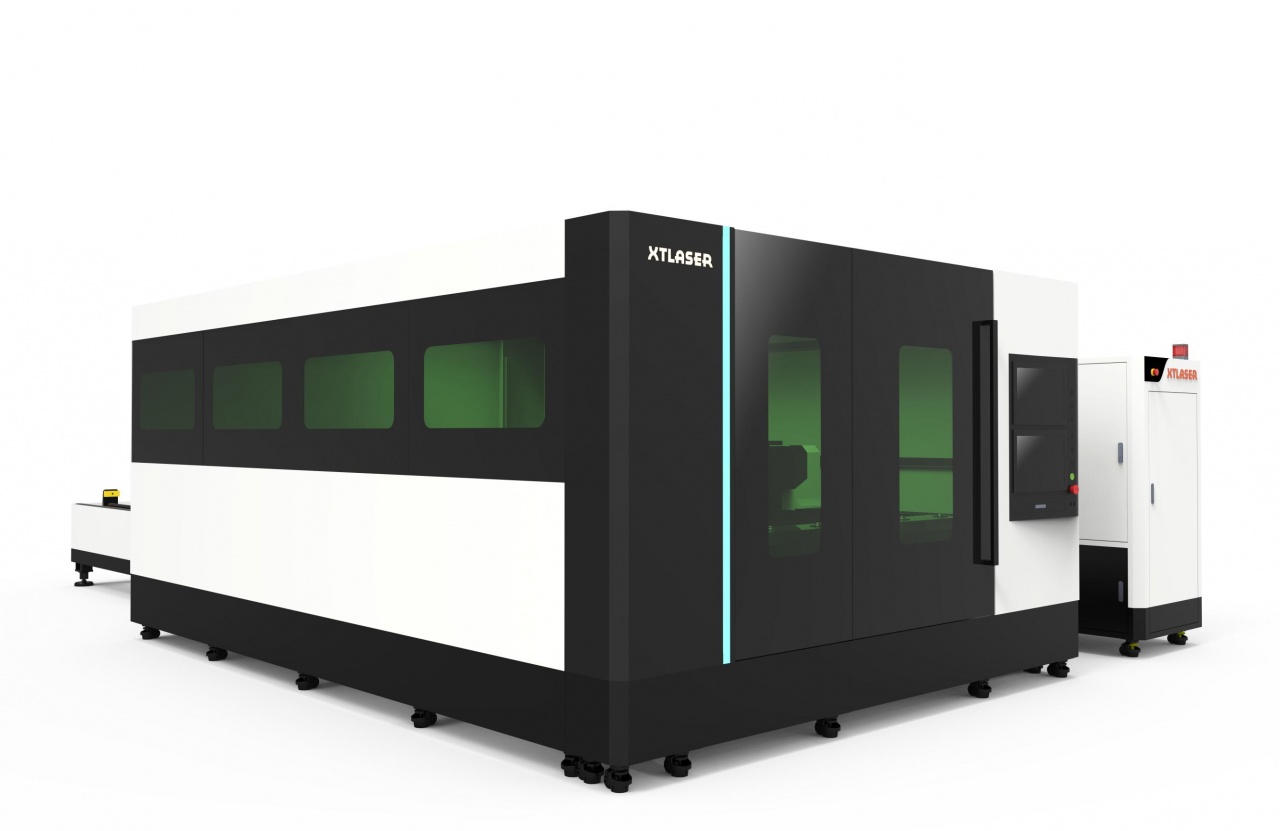
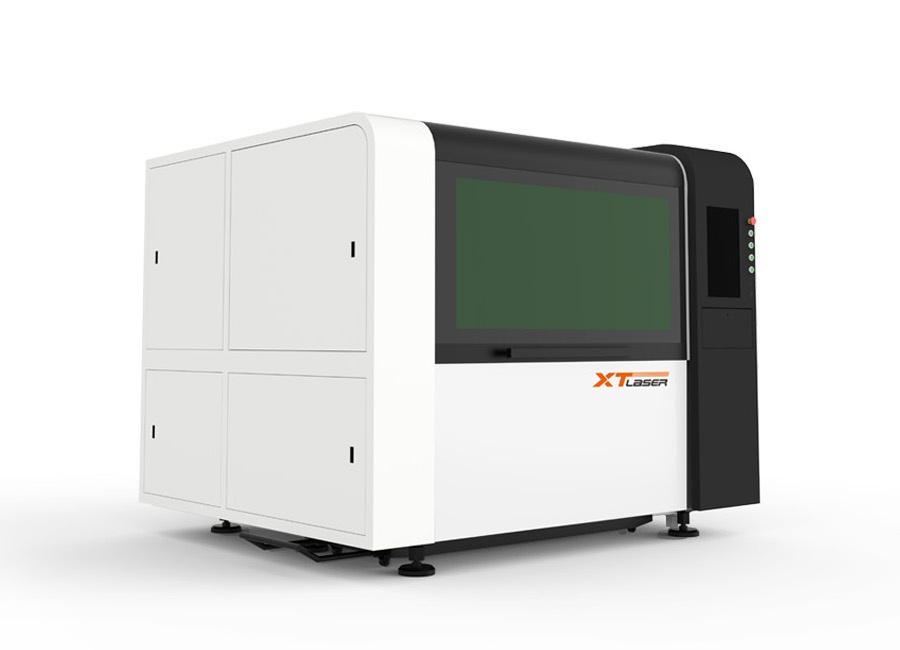
Оптоволоконный лазер XTLASER XTC-6060L/1000 RAYCUS это станок для высокоточной прецизионной лазерной резки изделий из металла разного назначения.
Технические характеристики
| Мощность лазера | 1000 Вт |
| Лазерный источник | Raycus |
| Длина волн | 1080 Нм |
| Качество луча | <0,373 мрад |
| Срок службы лазерного источника | 100 000 моточасов |
| Обрабатываемая площадь (X,Y) | 600x600 мм |
| Ход по оси Z | 80 мм |
| Макс. скорость холостого хода | 60 м/мин |
| Ускорение | 0.6G |
| Точность позиционирования (X,Y,Z) | ±0,004 мм |
| Питание | 3 фазы 380В 50/60 Гц |
| Потребляемая мощность | 16 кВт |
| Рабочая температура | 15 - 35 °C |
| Рабочая влажность | <90 % |
| Графические форматы | DXF, PLT, Ai, LXD, GBX и др |
| Исполнение | закрытое |
| Габариты | 2000×1680×2000 мм |
Видео
Описание
Оптоволоконный лазер XTLASER XTC-6060L/1000 RAYCUS это станок для высокоточной прецизионной лазерной резки изделий из металла разного назначения. Данное оборудование представляет собой небольшой моноблок, в который входят прецизионный стол с приводами, система питания и управления и лазерный излучатель. Благодаря своим компактным размерам лазер может применяться в небольших лабораториях и производствах. С помощью станка производятся корпусные панели кухонных плит, осветительных приборов, фрез, телефонов, деталей мебели и других комплектующих разного вида оборудования.
Преимущества оптоволоконного лазера XTLASER XTC-6060L/1000 RAYCUS:
- высокая производительность: высокое качество реза при высокой скорости резки, быстрая перенастройка на разные толщины;
- простая программа для чертежей резки с регулируемой автоматически скоростью подачи и выходной мощностью для каждого изготавливаемого с помощью ЧПУ изделия;
- низкие эксплуатационные расходы, экономия электроэнергии. Расход электрической энергии составляет от 20 до 30%, коэффициент фотоэлектрического преобразования – от 25 до 30%;
- доступность запасных частей;
- безопасность и легкость в применении: быстрая замена защитного стекла, простая система смены сопел, аварийное оповещение, высота резки контролируется автоматически;
- промышленный дизайн, отвечающий современными требованиями эргономики: конструкция отличается компактностью, станок спроектирован с помощью CAD, CAM и CAE-технологий.
Основные особенности конструкции оптоволоконного лазера XTLASER XTC-6060L/1000 RAYCUS:
- станина исключает наличие вибраций и обеспечивает точность резки за счет того, что направляющие установлены на мраморной столешнице;
- легкий и высокопрочный литой алюминиевый портал 3-го поколения обеспечивает высокую скорость работы (60 м/мин), превосходное качество реза и повышает эффективность использования станка;
- лазерный источник Raycus имеет запатентованную конструкцию, которая облегчает обслуживание станка. Кроме того лазерный источник устойчив к сложным условиям окружающей среды. Срок работы излучателя составляет 100 тысяч моточасов. Управление лазерным источником синхронизированное;
- режущая лазерная головка RAYTOOLS BM109 с автофокусировкой, предназначенная для волоконных лазеров мощностью до 1,5 кВт. Режущая головка имеет оптическую конфигурацию с плавной конструкцией воздушного потока и встроенный привод, управляющий с помощью линейного механизма фокусирующей линзой. BM109 использует набор линз диаметром 28 для фокусировки и коллимации лазерного луча, благодаря чему достигается оптический эффект с ограниченной дифракцией. Максимальная скорость фокусирующей линзы составляет 6 м/мин; максимальное ускорение - 10 м/с²;максимальная входная оптическая мощность - 1,5 кВт; диапазон автофокуса +8 -9 мм, точность - 0,05 мм. Фокусирующая линза и линза коллиматора снабжены специальными стеклами для защиты от загрязнений;
- пропорциональный клапан SMC (Япония) для регулирования давления кислорода с высокой точностью. Клапан имеет высокий уровень воспроизводимости, линейности и чувствительности, снабжен индикацией выходного давления. Диапазон давлений настраивается;
- дистанционный пульт управления, позволяющий оператору выполнять операции (запуск и остановку программ, изменение скорости подачи, уменьшение или увеличение фокусного расстояния, обратный ход) на удаленном от ЧПУ расстоянии. Пуль ДУ позволяет оперативно контролировать раскрой и сокращает время позиционирования режущей головы на 30%;
- высокоточные линейные направляющие T-win, по которым осуществляется перемещение лазерной головки, отвечающие европейским и международным стандартам качества. Они обладают плавным ходом, большой грузоподъемностью, низким трением и уровнем шума, уплотненными каретками, высокой точностью, легкостью установки и надежностью;
- вытяжной вентилятор, предназначенный для удаления газов горения;
- централизованная система автоматической смазки, подающая смазывающую жидкость в подвижные механизмы станка с заданным интервалом и давлением;
- автоматический водяной чиллер, используемый для непрерывного охлаждения излучателей лазерных станков.
Комплектация
| Режущая головка с автофокусом | Raytools BM109 (Швейцария) |
| Опора для направляющих | мраморный стол |
| Высокоточные квадратные направляющие | T-win (Тайвань) |
| Привод | Линейные двигатели по осям XY ШВП по оси Z |
| Источник излучения | Raycus (Китай) |
| Водяное охлаждение - чиллер | Hanli (Китай) |
| Пневматические компоненты | AirTAC (Тайвань) / SMC (Япония) |
| Электрические компоненты | Schneider (Франция) |
| Вентилятор |
Расходники
| Название | Расход, шт./месяц | Срок службы, моточасы | В комплекте, шт. |
| Сопло | 1-2 | 500 | 10 |
| Защитное стекло | 2 | 500 | 1 |
| Фокусирующая линза | 0,1 | 1500-2000 | 1 |
| Керамическое кольцо | 0,08 | 4000 | 1 |
| Фильтрующий элемент | 1 | 500 | 4 |
Зависимость скорости резания от выходной мощности волоконного лазера, используемых газов, вида материала и толщины заготовки
| Мощность источника | 500Вт | 750Вт | 1000Вт | 1500Вт | 2000Вт | 3000Вт | 4000Вт | 6000Вт | |
| Материал / Газ | Толщина, мм | Скорость, м/мин | |||||||
| Углеродистая (Кислород) | 1 | 8 | 9 | 10 | 22 | 26 | 34 | 38 | 42 |
| 2 | 4 | 5 | 6,2 | 6,8 | 7,2 | 7,5 | 7,8 | 8,2 | |
| 3 | 2,6 | 2,8 | 3 | 3,6 | 4 | 4,4 | 5 | 5,5 | |
| 4 | 1,6 | 1,8 | 2,2 | 2,8 | 3,2 | 3,8 | 4,4 | 5 | |
| 5 | 1 | 1,4 | 1,8 | 2,4 | 2,8 | 3,2 | 3,4 | 3,6 | |
| 6 | 1 | 1,6 | 2 | 2,4 | 2,8 | 3,2 | 3,4 | ||
| 8 | 0,8 | 1,2 | 1,4 | 1,6 | 2,2 | 2,6 | 3 | ||
| 10 | 0,8 | 1 | 1,2 | 1,6 | 2 | 2,4 | |||
| 12 | 0,8 | 1 | 1,4 | 1,8 | 2 | ||||
| 14 | 0,6 | 0,7 | 1 | 1,2 | 1,3 | ||||
| 16 | 0,6 | 0,8 | 1 | 1,1 | |||||
| 18 | 0,7 | 0,9 | 1 | ||||||
| 20 | 0,6 | 0,8 | 0,9 | ||||||
| 22 | 0,5 | 0,7 | 0,8 | ||||||
| 24 | 0,4 | 0,6 | |||||||
| 26 | 0,4 | ||||||||
| 500Вт | 750Вт | 1000Вт | 1500Вт | 2000Вт | 3000Вт | 4000Вт | 6000Вт | ||
| Нержавеющая (Азот) | 1 | 12,4 | 18,5 | 23,8 | 26,4 | 30 | 34 | 38 | 41,4 |
| 2 | 4,7 | 5,1 | 10,8 | 11,9 | 12,7 | 15,4 | 24,4 | 28,6 | |
| 3 | 0,7 | 1,2 | 2,3 | 4,1 | 6,1 | 8,6 | 12,8 | 15,8 | |
| 4 | 0,8 | 1,3 | 2,2 | 4,2 | 5,5 | 7,4 | 9,4 | ||
| 5 | 0,7 | 1,2 | 2 | 4,3 | 5,1 | 6 | |||
| 6 | 1 | 1,8 | 3,1 | 3,8 | 4,7 | ||||
| 8 | 0,9 | 2 | 2,4 | 3,3 | |||||
| 10 | 0,8 | 1,1 | 1,3 | ||||||
| 12 | 0,5 | 0,7 | 1,1 | ||||||
| 14 | 0,6 | 0,8 | |||||||
| 16 | 0,6 | ||||||||
| 500Вт | 750Вт | 1000Вт | 1500Вт | 2000Вт | 3000Вт | 4000Вт | 6000Вт | ||
| Алюминий (Азот) | 1 | 5,2 | 6,4 | 8,4 | 16 | 22 | 34 | 38 | 42 |
| 2 | 2,2 | 3,4 | 6,6 | 8,4 | 15 | 21 | 25,5 | ||
| 3 | 1,4 | 3,8 | 5,5 | 7,6 | 11,5 | 14,6 | |||
| 4 | 1,4 | 2,6 | 4 | 5,2 | 5,8 | ||||
| 5 | 1,7 | 3,3 | 4,4 | 4,9 | |||||
| 6 | 0,9 | 2,1 | 3,4 | 4,1 | |||||
| 8 | 0,9 | 1,3 | 2 | ||||||
| 10 | 0,6 | 1,1 | 1,7 | ||||||
| 12 | 0,5 | 0,8 | |||||||
| 14 | 0,4 | 0,6 | |||||||
| 16 | 0,5 | ||||||||
| 500Вт | 750Вт | 1000Вт | 1500Вт | 2000Вт | 3000Вт | 4000Вт | 6000Вт | ||
| Медь (Азот) | 1 | 5,2 | 6 | 8 | 12 | 14 | 22 | 26 | 32 |
| 2 | 1,8 | 3,2 | 4 | 6 | 8 | 10 | 12 | ||
| 3 | 1 | 2,2 | 3,4 | 5,2 | 6 | 6,4 | |||
| 4 | 1,4 | 1,8 | 4 | 4,8 | 5,4 | ||||
| 5 | 1,2 | 1,8 | 2,6 | 3,2 | |||||
| 6 | 0,6 | 1,4 | 1,8 | 2,2 | |||||
| 8 | 0,6 | 0,9 | 1,2 | ||||||
| 10 | 0,4 | 0,6 | |||||||
| 12 | 0,4 | ||||||||
Качество газов
| Тип газа | Качество | Чистота газа,% | Содерж-е азота и аргона(N2 +Ar),‰ | Содерж-е воды (H2O),‰ |
| Кислород O2 | 3,5 | ≥99,95 | ≤500 | ≤5 |
| Тип газа | Качество | Чистота газа,% | Содерж-е кислорода(O2),‰ | Содерж-е воды (H2O),‰ |
| Азот N2 | 4,5 | ≥99,995 | ≤10 | ≤5 |
| Азот N2 | 5 | ≥99,999 | ≤3 | ≤5 |
Требования к условиям работы
| Электричество | Напряжение тока: 380V Частота: 50 Гц Стабильность напряжения + 5% Регулирование напряжения: <2% |
| Вспомогательный газ | Очищенный сухой сжатый воздух: Кислород (O2) особой чистоты и Азот (N2) чистотой не менее 99,9% |
| Прибор для сжатия воздуха | Давление 14 бар Объем 1 м³ |
| Температура | Диапазон температур в пределах 15-35°C. Компоненты системы не должны подвергаться воздействию прямых солнечных лучей. В случае тропических климатических условий или если температура на рабочем месте поднимается выше 35°С, рекомендуется размещать оборудование в помещении с кондиционером. |
| Влажность | Температура точки росы воздуха должна быть менее 10° для предотвращения процессов конденсации в охлажденных частях машины. |
| Фундамент | Фундамент для станка должен быть ровным и без вибраций |
| Листовой металл | Однородный, ровный и чистый |
Факторы, влияющие на процесс резки
- Мощность лазера – при выполнении лазерной резки является самым важным фактором. Толстые и прочные материалы нуждаются в более высокой мощности лазера, в то время как, при необходимости высокоточной вырезки мощность лазерного луча должны быть снижена.
- Тип газа, применяемый при резке. Для резки различных видов материалов требуются определенные типы газа. Например, при резке металлических поверхностей, не содержащих оксиды можно использовать кислород. А при резке древесины использование кислорода противопоказано, т.к. возможен риск возникновения пожара. Помимо типа газа, важно и его качество, так как один и тот же газ с различной частотой будет по-разному влиять как на время, так и на качество резки.
- Частота импульса – это величина, которая пропорциональна мощности лазера, в зависимости от вида обрабатываемого материала лазер может автоматически понижать или повышать частоту импульса.
- Давление газа – от этого показателя зависит толщина разрезаемого материала, чем тоньше материал, тем ниже должно быть давление газа, в противном случае можно повредить лазерное устройство и сам материал.
- Диаметр режущего сопла. Для резки материала, требующего высокого давления для резки используются сопла большого диаметра, для резки с низким давлением подойдут сопла с небольшим диаметром.
- Расстояние от сопла до разрезаемой поверхности материала – для качественного результата лазерной резки крайне важный показатель. Чем меньше расстояние между поверхностью и соплом, тем качественнее и точнее результат резки.
Сервисное обслуживание
- услуги по обучению персонала;
- сопровождение оборудования и пусконаладочные работы;
- техническое обслуживание, диагностика и ремонт;
- удаленная диагностика (телесервис);
- комплектующие для лазерных станков на складе.