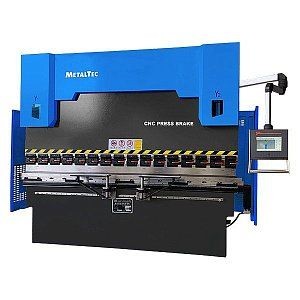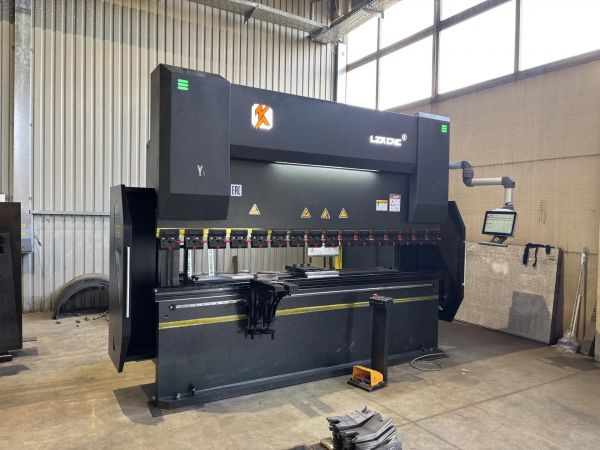
Листогибочный пресс с ЧПУ MetalTec HBC 110/2500 ESA630S
Листогибочный пресс с ЧПУ MetalTec HBC 110/2500 ESA630S
Листогибочный пресс с ЧПУ MetalTec HBC 110/2500 ESA630S. Модель HBC 110/2500. Усилие 110 т. Рабочая длина 2500 мм.
Технические характеристики
| Модель | HBC 110/2500 |
| Оси | 4+1 |
| Усилие, т | 110 |
| Макс. длина гиба, мм | 2500 |
| Расстояние между колоннами, м | 2050 |
| Глубина зева, мм | 320 |
| Ход пуансона, мм | 200 |
| Высота открытия, мм | 465 |
| Ход заднего упора, мм | 600 |
| Производительность | |
| Скорость подвода, м/мин | 180 |
| Рабочая скорость, м/мин | 12 |
| Скорость возврата, м/мин | 160 |
| Главный двигатель (SIEMENS) | |
| Мощность, кВт | 7,5 |
| Обороты, RPM | 1440 |
| Длина, мм | 2800 |
| Ширина, мм | 1700 |
| Высота, мм | 2500 |
| Масса, кг | 6000 |
Описание
Листогибочный пресс с ЧПУ MetalTec HBC 110/2500 ESA630S. Модель HBC 110/2500. Усилие 110 т. Рабочая длина 2500 мм.
Назначение
Гидравлический листогиб MetalTec серии HBC используется для точной гибки листового металла. Гибку можно выполнять как по всей рабочей длине, так и отдельными сегментами.
Область применения
Оборудование подходит для изготовления широкого спектра изделий из листовой стали. Его применяют в большинстве направлений машиностроения и металлообработки: машиностроение, судостроение, аэрокосмическая отрасль, производство мебели для лабораторий, медицинская техника и мебель, а также в ряде смежных производств
- детали кузова машин;
- воздуховоды и системы вентиляции;
- элементы напольных покрытий, лестницы, двери и лифтовые кабины;
- корпуса электрошкафов и аналогичных устройств;
- кожуха и короба, для практически любого вида оборудования и машин;
- устройства и приборы бытового назначения;
- декоративные изделия и т.д.
Расчёт усилия на 1 м длины гиба
F (усилие, тоннаж), тонн - требуемое усилие для выполнения гиба; S (толщина), мм - толщина обрабатываемого листа; V (открытие), мм - величина раскрытия матрицы; h (длина полки), мм - минимальная длина прямой полки детали после гиба; L (длина гибки), мм - основная длина гиба детали вдоль ширины пресса; R (радиус), мм - внутренний радиус получаемого гиба; TS (предел прочности) - предел прочности материала обрабатываемой детали. F = (1,42 x TS x S2 x L) / 1000 x V R = (5 x V) / 32
Конструктивные особенности
ОПТИЧЕСКИЕ ЛИНЕЙКИ HEIDENHAIN (ГЕРМАНИЯ) PREMIUM Высокоточные оптические линейки HEIDENHAIN (Германия), контролируют положение верхней балки и обеспечивают синхронизацию её перемещения. Позиционирование выполняется с точностью до ± 0,005 мм. (ОСИ Y1 + Y2).
ПРОМЫШЛЕННАЯ СИСТЕМА УПРАВЛЕНИЯ С ЧПУ ESA630S (ИТАЛИЯ) Возможность управления 4 осями + ось компенсации прогиба. Одна из мощнейших систем в своем классе. Основной блок терминала оснащен c.p.u. AMD etx-lx800 500 МГц, оперативной памятью 128 Мб. 10" экран управления - Touch Screen, с разрешением 1024 x 600 пикселей. Жесткий диск - 128 mb. Встроенный 2D графический редактор для редактирования и ввода параметров обработки Ручная 2D симуляция последовательности гиба, с предварительным просмотром результатов каждого шага по отдельности и в целом результатов гиба. Интуитивно понятный интерфейс управления, эргономичный терминал. Высокопроизводительный графический процессор, для симуляции и обработки данных ввода, с выводом изображения высокого качества. Управление всей системой - без необходимости установки дополнительных модулей.
БЫСТРОСМЕННЫЙ ИНСТРУМЕНТ На станке применена быстросъёмная система крепления инструмента типа PROMECAM. Решение удобно для гибки небольших сложных деталей и одновременной установки нескольких сегментов пуансонов.
КОМПЕНСАЦИЯ ПРОГИБА (МОТОРИЗИРОВАННАЯ) Моторизированная компенсация прогиба (бомбирование) снижает деформацию балки и помогает сохранить стабильный угол гиба. Деформация возникает при давлении балки на лист усилием гидроцилиндров. Необходимость применения систем компенсации прогиба важна, учитывая, что гибочные балки зафиксированы к станине по краям, и в процессе гиба, испытывают упругую деформацию в центральной части. В этом случае длинные детали сгибаются неравномерно. Посередине угол гиба получается меньше, чем по краям. На листогибочном гидравлическом прессе MetalTec, установлена электромеханическая система компенсации прогиба, позволяющая предотвратить или частично/полностью компенсировать прогиб балки, тем самым получить качественный гиб с постоянным углом по всей длине.
ГИДРАВЛИЧЕСКАЯ СИСТЕМА BOSCH-REXROTH (ГЕРМАНИЯ) В прессе используется гидравлика Bosch-Rexroth (Германия) с полной сервогидравлической синхронизацией.
СИНХРОНИЗАЦИЯ ЧПУ Точность и повторяемость гиба обеспечиваются непрерывным контролем параллельности балок через ЧПУ и сервогидравлическую синхронизацию цилиндров вместе с оптическими линейками и энкодерами.
ГЛАВНЫЙ ДВИГАТЕЛЬ SIEMENS (ГЕРМАНИЯ) Главный привод выполнен на высокоэффективном двигателе Siemens BEIDE по стандартам IEC и GB производства Siemens Standard Motors Ltd. (SSML).
ГИДРАВЛИЧЕСКАЯ ПОМПА SUNNY (США) Насос обеспечивает стабильную работу гидравлики благодаря высоким эксплуатационным характеристикам и подтверждённой надёжности.
ВЫСОКОТОЧНЫЕ ЗАДНИЕ УПОРЫ Сервоприводные задние упоры, синхронизированные с ЧПУ, ускоряют настройку и повторный запуск сохранённых программ за счёт высокой скорости и точности перемещений. Точность хода упоров составляет 0,01 мм. Упоры работают по осям: ось X — перемещение упоров к оператору и от него ось R — вертикальное перемещение упоров.