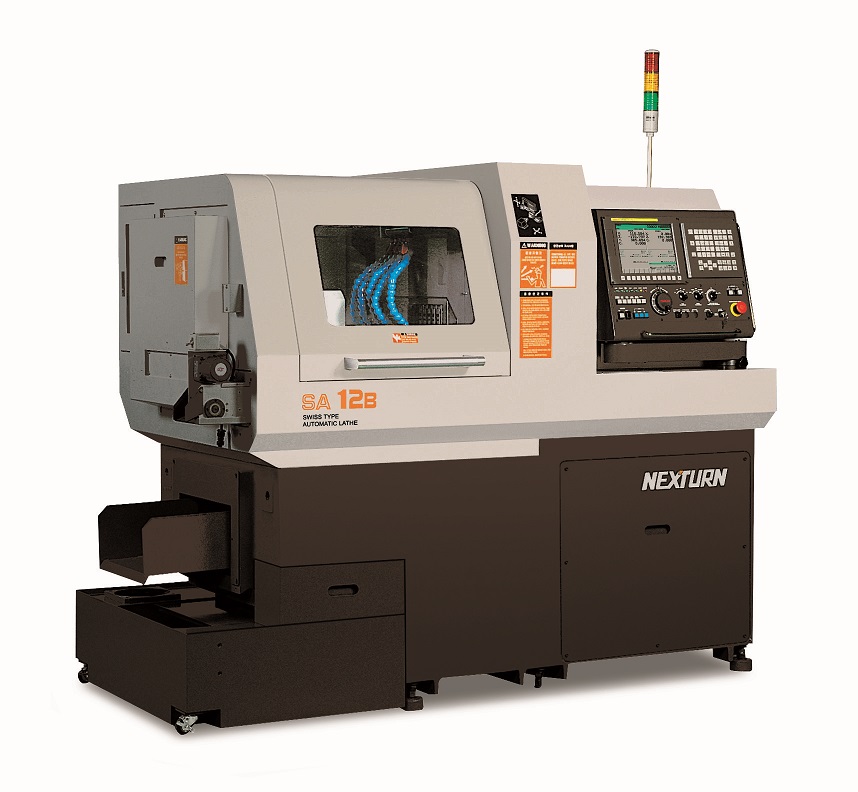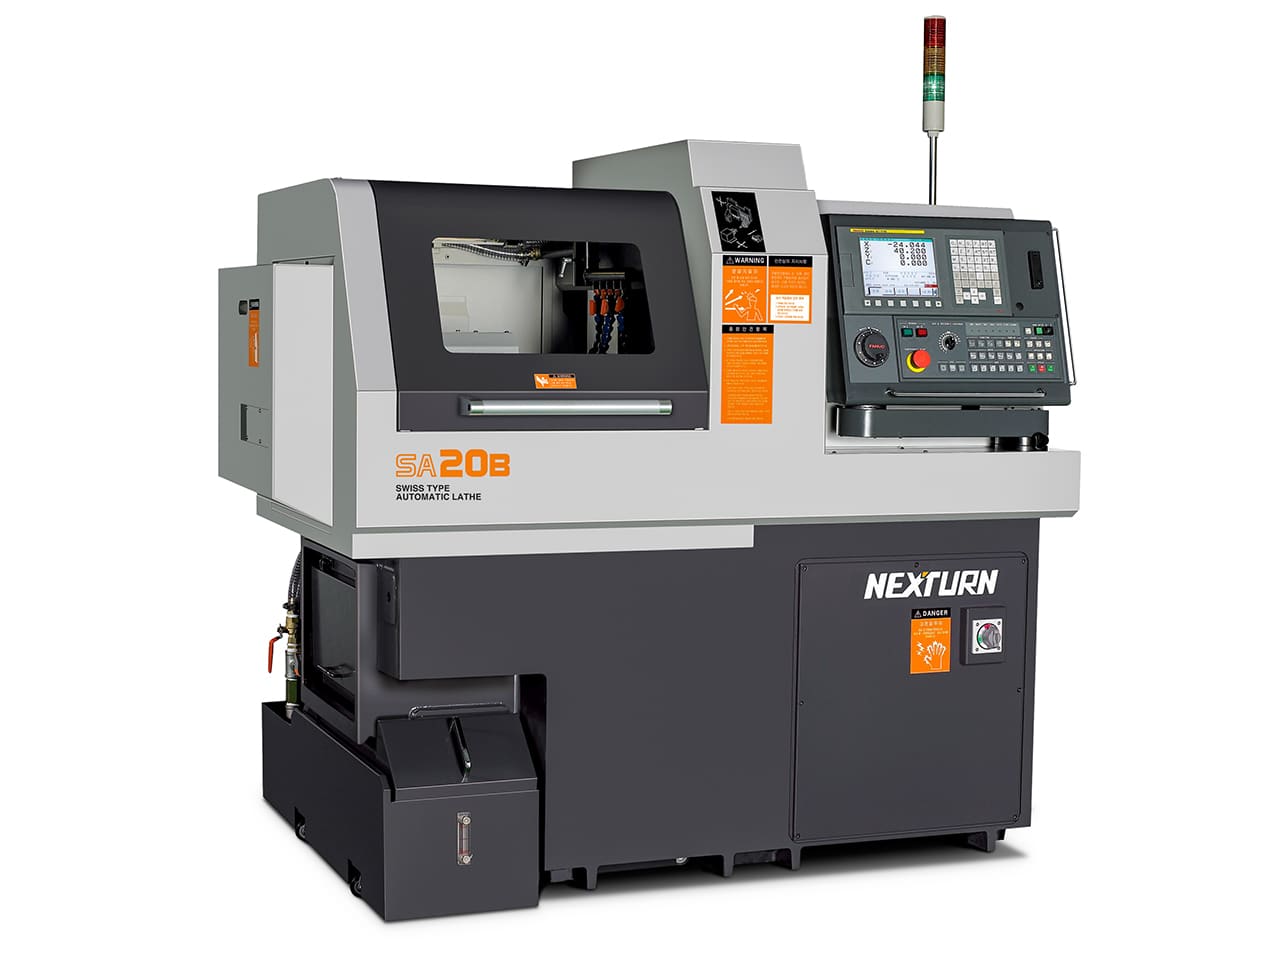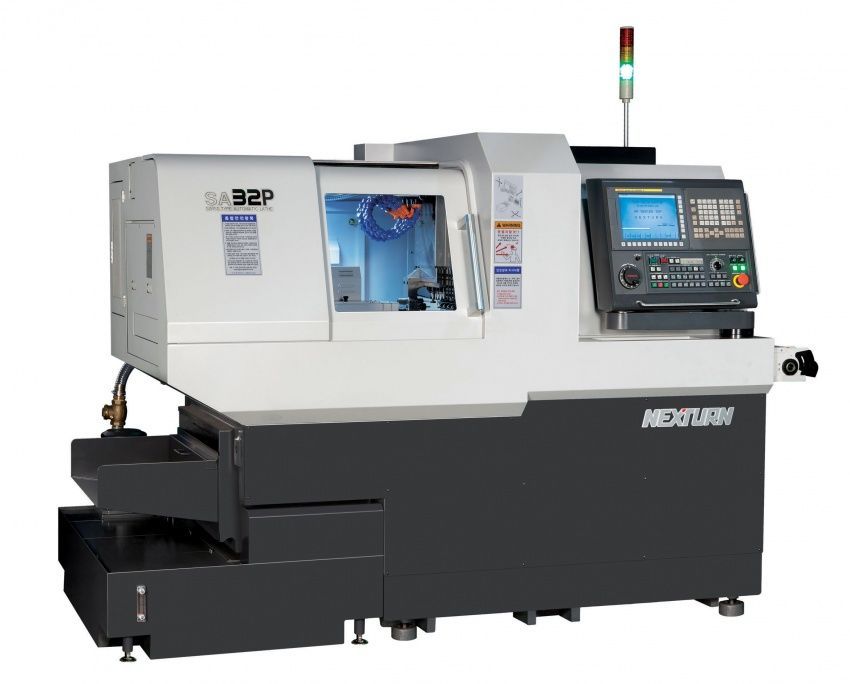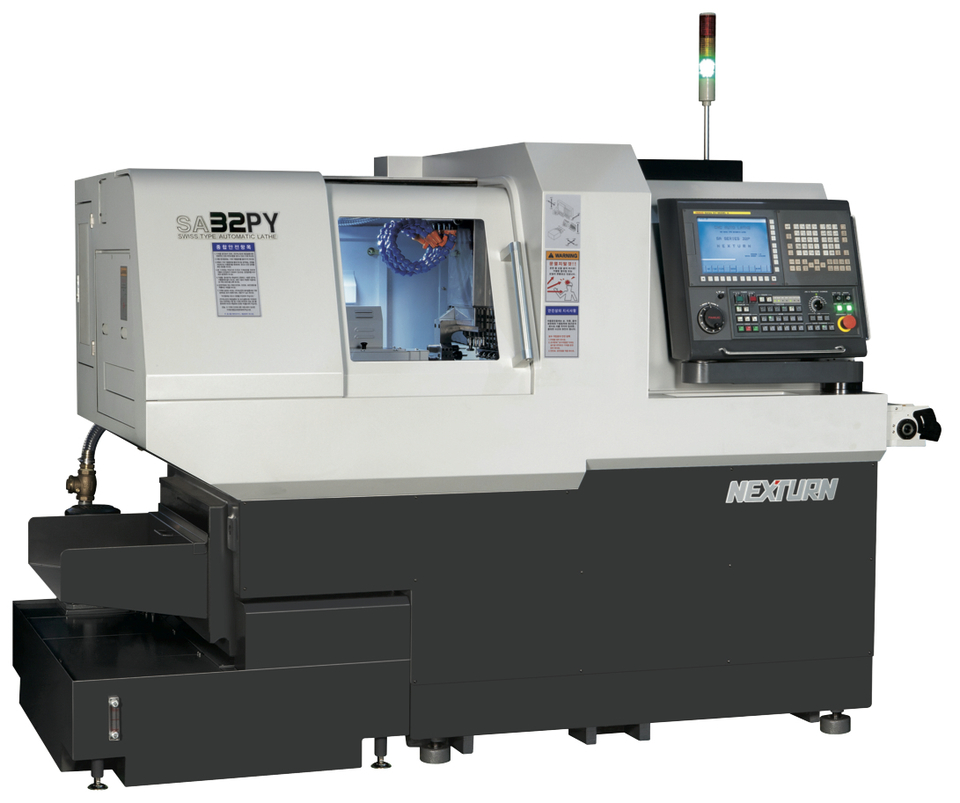
Токарный автомат продольного точения Nexturn NST56
Токарный автомат продольного точения Nexturn NST56
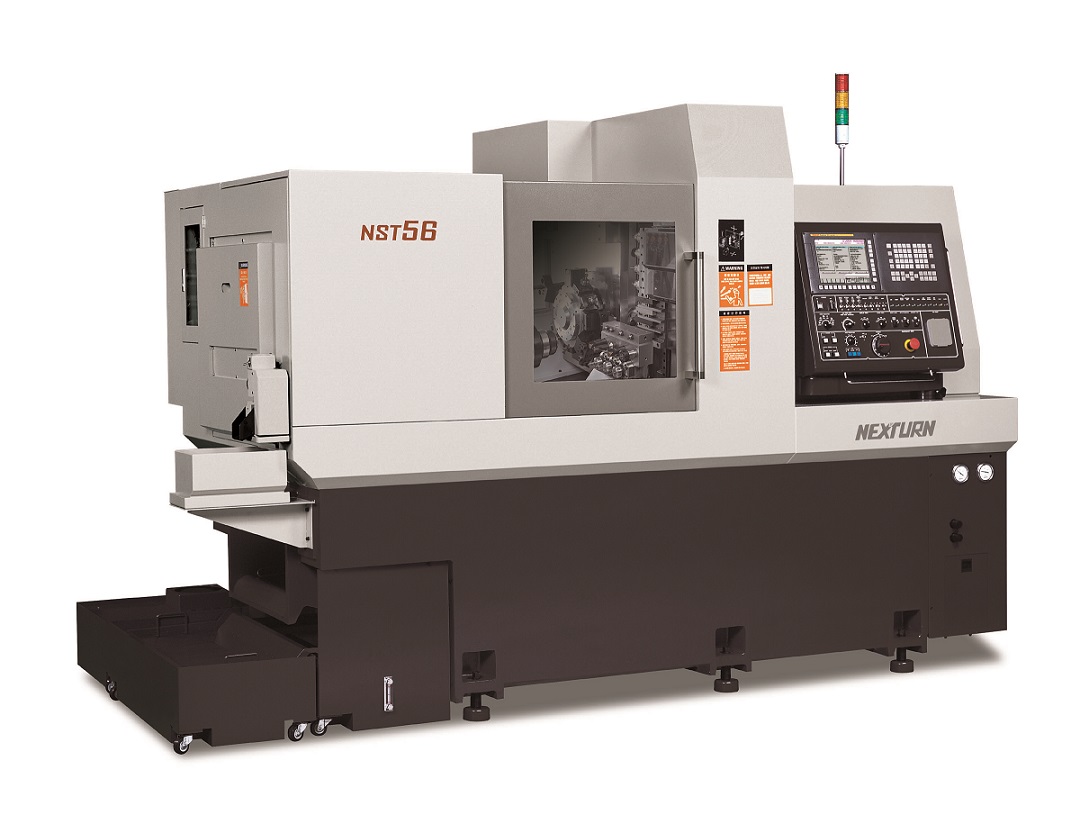
Токарный автомат продольного точения NEXTURN NST56 высокопроизводительный многофункциональный станок с функцией фрезерования производителя Nexturn (Южная Корея), который предназначен для обработки прутков диаметром до 56 мм, изготовленных из разных материалов, таких как: трудноообрабатываемые стали, цветные сплавы.
Технические характеристики
| Возможности обработки | ||
| Макс диаметр устанавливаемого прутка | Ø56 мм | |
| Макс длина точения | 150 мм | |
| Макс диам сверления/нарезания резьбы | Ø20 мм/ М16 | |
| Макс диам противошпинделя | Ø56 мм | |
| Макс диам сверления/резьбы в противошпинделе | Ø13 мм/ М10 | |
| Макс диам дисковой фрезы | Ø50 мм | |
| Способности обработки | ||
| Частота вращения главного шпинделя | 5000 об/мин | |
| Частота вращения противошпинделя | 5000 об/мин | |
| Частота вращения приводного инструмента | 6000 об/мин | |
| Блок инструментов для обработки в главном шпинделе | Количество позиций для токарной (наружной) обработки в главном шпинделе | 4 шт |
| Количество позиций радиального приводного инструмента | 4 шт | |
| Макс диам сверления/резьбы в главном шпинделе | Ø16 мм/ М12 | |
| Размер инструмента в резцедержателе | □20 ×20 ×125 | |
| Револьверная головка | Количество инструментальных позиций | 12 шт |
| Макс диам сверления/нарезания резьбы | Ø16 мм/ М12 | |
| Размер инструмента в резцедержателе | □20 ×20 ×125 | |
| Количество позиций осевого инструмента для одновременной обработки в противошпинделе – блок инструментов оси Y3 | 7 шт (4фикс +3 прив) | |
| Ускоренные перемещения по осям X/Y/Z | 24 м/мин | |
| Позиционирование поворота оси С1 главного шпинделя | 0,001 градус | |
| Позиционирование поворота оси С2 противошпинделя | 0,001 градус | |
| Мощности | ||
| Мощность двигателя главного шпинделя | 11/ 15 кВт | |
| Мощность двигателя противошпинделя | 3,7/ 5,5 кВт | |
| Мощность двигателя приводного инструмента | 1,0 кВт | |
| Мощность двигателя по осям | 2,5 кВт | |
| Мощность двигателя помпы СОЖ | 0,9+0,9 кВт | |
| Мощность двигателя системы смазки | 0,04 кВт | |
| Система ЧПУ | ||
| Контроллер | Fanuc 31i-B | |
| Количество управляемых осей | 11 шт | |
| Дискретность данных | 0,001 мм (ось X 0,0005 мм) | |
| Монитор (стойка) | 10,4” Color LCD | |
| Габаритные размеры | ||
| Объем бака гидростанции | 450 л | |
| Объем бака смазки | 2 л | |
| Объем бака СОЖ | 12 л | |
| Потребляемая мощность | 45 кВА | |
| Высота центров | 1100 мм | |
| Габариты ДхШхВ | 2850×1750×1950 мм | |
| Вес | 5 000 кг | |
Описание
Токарный автомат продольного точения NEXTURN NST56 высокопроизводительный многофункциональный станок с функцией фрезерования производителя Nexturn (Южная Корея), который предназначен для обработки прутков диаметром до 56 мм, изготовленных из разных материалов, таких как: трудноообрабатываемые стали, цветные сплавы. Станок данной серии находит применение как в мало- и среднесерийном производстве, так и в крупносерийном и массовом производстве. Главным отличием станка серии NST от других моделей станков NEXTURN является отсутствие люнетной направляющей втулки, при этом передняя бабка с главным шпинделем обладает подвижностью.
Особенности токарного автомата продольного точения Nexturn NST56:
- монолитная станина изготовлена из сплава марки «Mechanite», который обладает отличными прочностными и литейными характеристиками, что способствует существенному повышению жесткости всей конструкции станка. Помимо этого станина подвергается последующей обработке в виде искусственного старения;
- максимальный диаметр прутка 56 мм, максимальная длина точения составляет 150 мм;
- конструкция станины содержит большое количество ребер жесткости, которые обеспечивают дополнительную жесткость и виброустойчивость станка;
- в стандартную комплектацию станка входит ось Y3, с помощью которой расширяются возможности обработки в противошпинделе;
- приводные инструменты для главного шпинделя, револьверная головка с функцией фрезерования, противошпиндель с блоком инструментов и дополнительные оси X2,Х3, Z2, Z3 позволяют выполнять одновременную обработку в обоих шпинделях;
- система ЧПУ Fanuc 31i-B (Япония) с удобным ПО и функцией самодиагностики позволяет с легкостью программировать с высокой скоростью обработки данных и обеспечивает скоростную высокоточную механическую обработку. Управление рабочими органами станка осуществляется по 3-ем цифровым каналам (1 канал – управление главным шпинделем и его блоком инструментов, 2 канал – управление револьверной головкой, 3 канал – управление противошпинделем и его блоком инструментов);
- мощность двигателя главного шпинделя 11/15 кВт, частота вращения главного шпинделя 5000 об/мин;
- линейные направляющие японского производства класса Р7, на которых базируется инструментальный суппорт и шпиндель, обеспечивают высокую точность обработки;
- приводные инструменты позволяют выполнять контурную фрезеровку и обрабатывать фасонные поверхности;
- цанговый патрон используется в качестве зажима заготовки;
- ШВП (Япония) и датчики позиционирования (Германия) обеспечивают высокоточное позиционирование;
- противошпиндель позволяет выполнять полный цикл обработки без применения дополнительного оборудования.

Схема расположения инструментов c максимальным количеством инструментов токарного автомата продольного точения Nexturn NST56:

Примеры обработки на автомате продольного точения NEXTURN NST56:
 | Одновременное сверление в главном и противошпинделе Рабочие оси Z1 и Z2 |
 | Одновременное точение в главном и противошпинделе Рабочие оси Z1+X1 и Z3+X3 |
 | Одновременная обработка в двух шпинделях (двухстороннее точение/сверление/фрезерование в главном шпинделе и осевое сверление в противошпинделе) Рабочие оси X1+Y1+X2+Y2 и Z3+X3+Y3 |
 | Одновременная обработка в двух шпинделях (фронтальная и одновременно радиальная обработка главном шпинделе и осевое сверление в противошпинделе) Рабочие оси X1+Y1+X2 и Z3+X3+Y3 |
В стандартную комплектацию токарного автомата продольного точения Nexturn NST56 входит:
- система ЧПУ Fanuc 31i-B;
- главный шпиндель (прямой привод) и противошпиндель;
- блок инструментов для обработки в противошпинделе на 7 позиций (4 фиксированные, 3 приводные модульные и ось Y2);
- блок приводных инструментов на 4 позиции для радиальной обработки;
- память 1280М;
- индексация главного шпинделя 0,001 градус и противошпинделя 0,001 градус (ось C);
- тормоз главного шпинделя и противошпинделя гидравлический;
- интерфейс податчика прутка;
- сигнальная лампа станка;
- освещение рабочей зоны;
- датчик расхода СОЖ;
- охлаждение главного шпинделя масляное;
- М-код обдува воздухом;
- функция жесткого нарезания резьбы на обоих шпинделях;
- настройка длины вылета инструментов;
- набор инструментов для обслуживания станка;
- блокировка двери;
- датчик выгрузки деталей из противошпинделя;
- конвейер обработанных деталей с уловителем;
- инструкция по программированию системы ЧПУ;
- инструкция по эксплуатации станка.